
Prijenosna linija s parnim omotačem mijenja temperaturu od sobne do 160 C četiri puta dnevno. Vijci brtve su zategnuti prema specifikaciji pri puštanju u pogon, ali do kraja prvog tjedna pakiranje je plakalo. Ništa se nije izgubilo. Spoj se jednostavno skratio za nekoliko stotinki milimetra jer se brtva i brtva opuštaju pod toplinom, a ravna podloška ne može pratiti taj pokret. Limenka s oprugom Belleville.
Ta mješavina kratkog hoda i velike sile razlog je zašto se perači s konusnim diskom pojavljuju na poklopcima ventila, vijcima prirubnice, sklopovima sjedala i reljefnim oblogama mnogo češće nego što većina datoteka za održavanje bilježi. Njihovo pravilno dobivanje svodi se na nekoliko dimenzija i dvije odluke o slaganju, a većina grešaka na terenu dolazi do jedne od onih koje su preskočene.
Što je zapravo proljeće Belleville
Belleville opruga je kompresijska opruga u obliku podloška oblikovana kao plitki konus frustum. Aksijalno opterećen, stožac se spljošti: otklon po disku je obično ispod milimetra, dok je sila koju nosi velika za visinu koju zauzima. Većina industrijskih specifikacija slijedi DIN 2093, koji utvrđuje niz dimenzija, skupine tolerancije debljine i stanje materijala.
Četiri vrijednosti opisuju dio: vanjski promjer, unutarnji promjer, debljina materijala t i visina konusa h. Sve ostalo, uključujući oblik krivulje opterećenja i ponašanje zamora, proizlazi iz njih.
Definicija: Bellevilleova opruga, koja se također naziva konusna disk opruga ili disk podloška, pohranjuje elastičnu energiju spljoštavanjem krnjeg stošca. Omjer h/t, visina stošca podijeljena s debljinom materijala, gotovo samostalno postavlja ponašanje opterećenja i progiba.
| Karakteristično | Belleville disk opruga | Spiralna tlačna opruga | Ravna podloška |
| Snaga u kratkom nizu | Visoko, često kilonewton po disku | Umjereno, zahtijeva slobodnu duljinu | Nijedan |
| Putovanje po elementu | Mali, obično 0,2 do 1,0 mm | Veliki, deseci milimetara | nula |
| Tipičan način kvara | Zamorna pukotina, gubitak opterećenja nakon opuštanja | Izvijanje, stalni set | Olabavljenje, žučenje |
| Tipični rad ventila | Žlijezda pod opterećenjem, napajanje sjedala, vijčani spojevi | Podešeni tlak sigurnosnog ventila, povrat pokretača | Rasprostiranje opterećenja ispod glava vijaka |
Čitanje krivulje opterećenje-progib prije nego što odaberete omjer h/t
Omjer h/t određuje oblik krivulje opterećenje-progib, a time i posao koji opruga može obaviti.
Pri h/t blizu 0,4 krivulja je blizu ravne linije: udvostručenje otklona grubo udvostručuje silu. To čini aritmetiku dimenzioniranja jednostavnom i odgovara vijčanim spojevima gdje je radni hod mali i unaprijed poznat.
Na h/t blizu 0,75 krivulja se spljošti kroz sredinu svog puta. Sila se vrlo malo mijenja preko defleksijskog pojasa koji može biti širok nekoliko desetinki milimetra, što je upravo ono što živo opterećena žlijezda želi: pakiranje se opušta, disk se malo rasterećuje, a naprezanje na pakovanju ostaje unutar njegovog brtvenog prozora umjesto da kolabira.
Iznad otprilike 1,3 krivulja se okreće i disk ulazi u negativnu krutost. Takvo ponašanje je stvarno i korisno u mehanizmima s prekomjernim središtem, ali je riskantno pod zavrtnjem: disk koji pukne može se preokrenuti i izgubiti predopterećenje u jednom toplinskom izletu. Kada tim za održavanje izvijesti da se hrpa srušila bez vidljivog razloga, provjerite h/t prije nego okrivite proceduru zakretnog momenta.
Slaganje: Kako serije i paralelne konfiguracije mijenjaju opterećenje i hod
Paralelno slaganje višestruko povećava silu, a serijsko slaganje višestruko povećava putovanje, a nijedno slaganje ne radi oboje odjednom bez plaćanja visine.
Ugniježđeni u istom smjeru, n diskova se ponašaju kao jedan čvršći element: sila je n puta veća od jednog diska dok hod ostaje isti. Izmjenjujući se licem u leđa, istih n diskova putuje n puta toliko, ali nose samo silu jednog diska. Kombinirane grupe, dva paralelna skupa postavljena u seriju, na primjer, umnožavaju obje vrijednosti, po cijenu višeg džepa i više otpornih sučelja.
Paralelni stog
- Sila pomnožena s brojem diskova
- Putovanje jednako jednom disku
- Korisno za visoko predopterećenje u plitkom džepu
- Trenje brzo raste s brojanjem
Serijski snop
- Putovanje pomnoženo s brojem diskova
- Sila jednaka jednom disku
- Korisno za toplinsko kretanje i opuštanje
- Lakši tečaj, duža instalirana visina
Trenje je tiha varijabla. Svako sučelje diska na disk gubi otprilike 2 do 5 posto nominalne sile između takta punjenja i pražnjenja, tako da hrpa od deset diskova može pokazati primjetnu histerezu, a suha hrpa može očitati znatno ispod kataloške krivulje. Podmazani nizovi zatežu tu raspršenost, iako mazivo mora biti kompatibilno s procesnom tekućinom ako opruga sjedi unutar smočene granice.
Gdje Belleville podloške rade pravi posao u opremi za ventile i cjevovode
U sklopovima ventila i cjevovoda, Belleville opruge se pojavljuju na tri mjesta: vijčani spojevi koji se zagrijavaju, brtvene brtve koje moraju držati konstantan pritisak i komponente sjedišta koje trebaju lagani, kontinuirani pritisak.
- Žlijezda i poklopac motora pod opterećenjem. Kratak niz ispod svake matice brtve održava pritisak pakiranja unutar uskog pojasa dok se ventil zagrijava i hladi. Dva do četiri diska u seriji obično pokrivaju hod parnog ventila.
- Prirubnički vijčani spojevi. Neusklađenost toplinske ekspanzije između cijevi od ugljičnog čelika i nehrđajućih klinova je klasični mehanizam za otpuštanje, a skup diskova kompenzira bez potrebe za dužim klinom.
- Energizacija sjedala. U kuglastim i leptirastim ventilima lagana diskasta ili valovita opruga pritišće sjedište prema zatvaraču pri niskom diferencijalnom tlaku, a zatim procesni tlak preuzima opterećenje brtvljenja.
- Prednapregnutost aktuatora i ležaja. Četvrtookretni mjenjači i električni aktuatori koriste male hrpe za uklanjanje aksijalne zračnosti pogonskog sklopa.
- Reljefni trim i pilot stupnjevi. Stabilnost postavljenog tlaka ovisi o tome da brzina opruge ostaje konstantna, a neki pilot dizajni koriste skupove diskova gdje bi spiralna opruga stajala previsoko.
Uzorak kvara koji se najčešće pojavljuje kod visokotemperaturnih kuglastih ventila je sjedište koje hladno brtvi i vruće. Uložak sjedala raste, opruga ispod njega mora apsorbirati kretanje, a premala ili opuštena opruga gubi kontaktni pritisak točno kada proces dosegne temperaturu. Ventil napravljen za tu dužnost trebao bi specificirati materijal opruge sjedala i raspoloživi hod umjesto da to prepusti generičkom dijelu.
 VATTEN pneumatski visokotemperaturni kuglasti ventil Visokotemperaturni pneumatski kuglasti ventil s produljenim nosačem i raspršivanjem topline, relevantan kada materijal opruge sjedišta i hod moraju odgovarati toplinskom pomicanju. Pogledajte proizvod →
Isto se razmišljanje odnosi na kuglaste ventile s metalnim sjedištem u abrazivnoj uporabi, gdje opruga sjedišta mora preživjeti toplinsko kretanje i ulazak čestica u isto vrijeme. Naša bilješka o kuglasti ventili s metalnim sjedištem u ekstremnim radnim uvjetima detaljnije prolazi kroz put opterećenja.
S reljefne strane opruga je kalibracijski element. Sigurnosni ventil s oprugom drži postavljeni tlak samo dok je brzina opruge stabilna, tako da kućište opruge, njegove vodilice i svi pomoćni elementi diska zaslužuju isti nadzor kao i sjedište i disk.
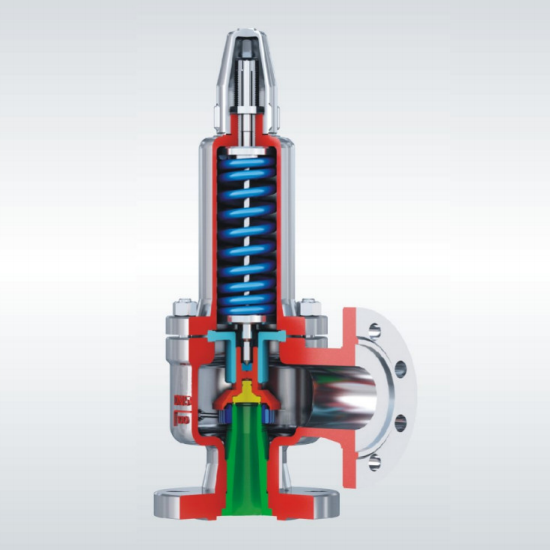 Sigurnosni ventil s opružnim punim podizanjem i zatvorenim Sigurnosni ventil s oprugom za zaštitu od prekomjernog tlaka, s radnim ograničenjima A42Y-C i A42Y-P/R i tablicama dimenzija PN/DN za odabir. Pogledajte proizvod →
Praktično pravilo iz terenskog rada: ako se spoj pomiče više od 0,1 mm između hladnog i vrućeg, ili se vijak opusti više od 5 posto u prvom tjednu, obična podloška je pogrešan dio i niz kratkih diskova obično će to popraviti bez ponovnog dizajna svornjaka.
Pojedinosti o materijalu, završnoj obradi i toleranciji koje određuju vijek trajanja
Kvaliteta materijala, stanje ruba i unaprijed postavljena obrada odlučuju hoće li disk preživjeti milijun ciklusa ili će puknuti nakon deset tisuća, a bitniji su od kataloške razine opterećenja.
| Materijal | Smjernice za temperaturu | Otpornost na koroziju | Tipična upotreba |
| Opružni čelik 50CrV4 ili 51CrV4 | Do oko 250 C sa smanjenjem snage | Nizak, potrebno je oplata | Opći industrijski vijci i uvodnice |
| 301 nehrđajući | Do oko 200 C | Umjereno | Dužnost vode, hrane i lakih kemikalija |
| 17-7PH nehrđajući nehrđajući | Do oko 350 C | dobro | Visoki ciklusi zamora, čišća usluga |
| Inconel X-750 | Do oko 600 C | visoko | Parni, ispušni i vrući trim ventila |
Četiri detalja procesa nose najveći dio preostalog rizika:
- Zaobljenje rubova, koje uklanja oštar kut gdje obično počinju pukotine nastale zamorom.
- Shot peening, koji stavlja površinu u kompresiju i primjetno povećava otpornost na zamor na biciklističkim dijelovima.
- Prethodno podešavanje na čvrstu visinu, što uklanja zaostalo naprezanje i stabilizira visinu konusa prije otpreme dijela.
- Površinska obrada, bilo fosfatiranje, cinkove ljuskice ili PTFE, odabrana za kontrolu trenja koliko i za koroziju.
Unaprijed postavljeno nije izborno u biciklističkoj usluzi. Disk koji je jednom bio komprimiran na solidnu visinu zadržat će svoju visinu stošca daleko bolje nego onaj koji nije, a preskakanje koraka obično se pojavljuje kao nekoliko postotaka gubitka opterećenja unutar prvih stotinu ciklusa, mnogo prije nego što se ikakva pukotina uslijed zamora postane vidljiva.
Praktičan slijed odabira
Radite od opterećenja koje spoj mora izdržati, a ne od najbliže stranice kataloga.
- Definirajte opseg opterećenja. Navedite minimalno naprezanje koje spoj treba za brtvljenje i maksimum koji hardver može podnijeti, zatim odredite veličinu do sredine tog prozora.
- Izmjerite kretanje. Toplinsko širenje, opuštanje brtve i puzanje doprinose hodu koji opruga mora apsorbirati. Ako je broj ispod 0,2 mm, obično je dovoljan jedan disk.
- Odaberite disk i omjer. Odaberite h/t blizu 0,4 za predvidljivu stopu, ili blizu 0,75 kada je konstantna sila na putu važnija od krutosti.
- Odlučite hrpu. Serije za putovanje, paralelne za silu, a kombinirane grupe samo kada visina džepa to dopušta.
- Provjerite stres i okolinu. Potvrdite da je izračunato naprezanje ispod granice zamora materijala na radnoj temperaturi i da oplata ili mazivo preživljavaju procesnu tekućinu.
Često postavljana pitanja
Jesu li Belleville podloške i disk opruge ista stvar?
Da. Belleville podloška, konusna disk opruga i disk opruga opisuju isti dio krnjeg stošca, a njemački standard DIN 2093 koristi izraz Tellerfeder. Imenovanje se razlikuje ovisno o regiji i katalogu dobavljača, ali dimenzije i ponašanje opterećenja slijede ista pravila.
Može li slaganje istovremeno povećati teret i putovati?
Ne s istim diskovima u jednostavnom nizu. Paralelne grupe umnožavaju snagu, a serijske grupe umnožavaju putovanje, tako da podizanje obje zahtijeva kombinirane grupe i viši džep. Dva paralelna para postavljena u seriju, na primjer, udvostručuju obje vrijednosti u usporedbi s jednim diskom, na četiri puta većoj instaliranoj visini.
Koliko je trenje normalno u hrpi?
Otprilike 2 do 5 posto nominalne sile po sučelju na suhom dimnjaku, što se pokazuje kao razlika između krivulje opterećenja i istovara. Podmazivanje smanjuje rasipanje, a učinak je dovoljno malen za većinu vijčanih spojeva nakon što se uzme u obzir u proračunu, a ne otkrije se tijekom rada.
Treba li disk opruge ponovno zategnuti nakon ugradnje?
Rjeđe od ravnih perilica, ali prvi ciklus zagrijavanja ipak pomiče stvari. Provjerite opterećenje vijka jednom nakon što sustav postigne radnu temperaturu i ponovo nakon prvog tjedna; unaprijed postavljeni snop ispravne veličine obično drži unutar nekoliko postotaka od tada nadalje.